数控车床夹持系统结构:液压卡盘、拉管与回转油缸
数控车床上的工件由一套夹持系统夹紧,它由三部分组成:主轴前端的液压卡盘、穿过主轴孔的拉管,以及主轴后端的回转油缸。这套系统决定夹紧力、重复装夹的精度、可通过的最大棒料直径,以及高速运转时的安全。
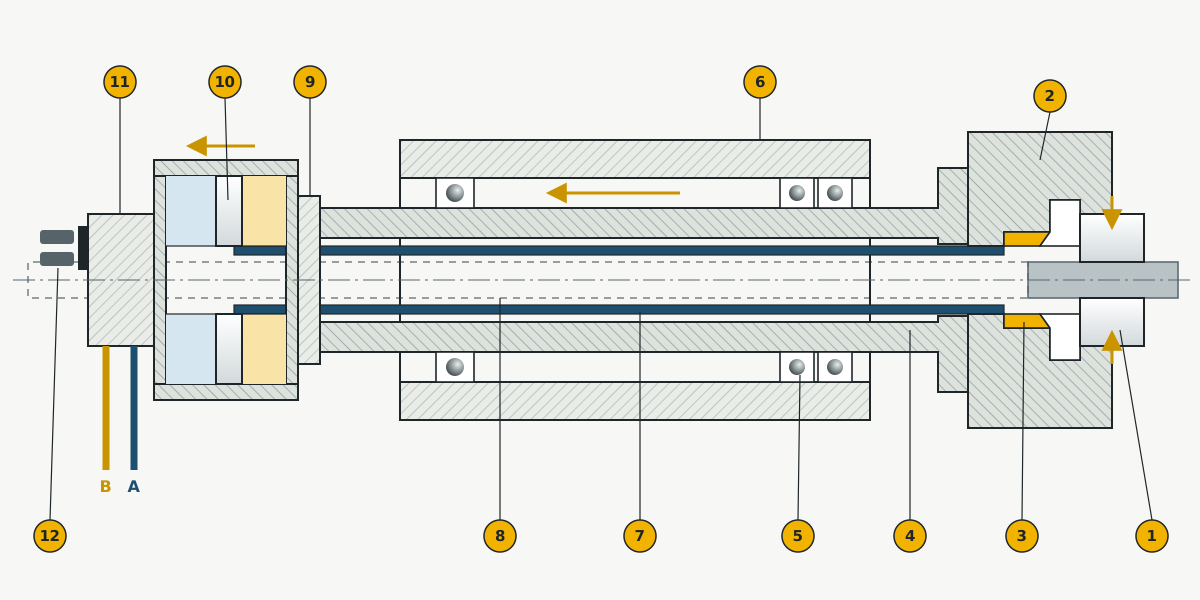
- 卡爪
- 卡盘本体
- 楔形套(把轴向力转换为径向力)
- 主轴
- 主轴轴承
- 主轴箱
- 拉管
- 主轴通孔(虚线为可穿过的棒料)
- 油缸连接盘
- 回转油缸活塞
- 配油器(不旋转),A、B 油口
- 行程检测开关
1. 三个主要部件
液压卡盘(1~3)装在主轴前端,直接夹住工件。拉管(7)穿过主轴通孔,连接卡盘与油缸。回转油缸(9~12)装在主轴后端,跟主轴一起旋转;只有配油器(11)不旋转,通过 A、B 两条油管接到液压站。
2. 夹紧原理
夹紧过程如下:
- 油从 B 口进入活塞(10)靠卡盘一侧的油室。
- 活塞往后移动,带动拉管(7)往后拉。
- 拉管拉动楔形套(3),楔形斜面把轴向力转换为径向力。
- 卡爪(1)往中心移动,夹紧工件。
油从 A 口进入时,动作相反,卡爪松开。
3. 中空与实心卡盘
只有中空卡盘搭配中空油缸,棒料才可以穿过整个主轴(8),配合送料机连续加工。棒料通孔直径依各厂商设计而不同,可通过的最大棒料直径取决于整套系统中最小的孔:卡盘通孔、拉管内径或油缸通孔。因此选机时要看“最大棒料直径”,而不只是主轴通孔。
实心卡盘(搭配实心油缸)无法让棒料穿过,不能加工长棒料,多用于锻件、铸件或预先切好的单件毛坯。
4. 夹紧力、压力与转速
- 夹紧力随油压升高而增加。加工薄壁件时,应降低压力,避免工件变形。
- 主轴高速旋转时,离心力会把卡爪往外甩,实际夹紧力会下降。因此要遵守卡盘的最高转速,使用较高或较重的卡爪时更要注意。
5. 安全设计
- 许多回转油缸内设单向阀,在供油压力丧失时仍能保持油缸内的压力,避免工件立刻松脱。
- 行程检测开关(12)确认卡爪已夹紧或已松开;确认夹紧后,机床才允许主轴启动。
- 更换卡爪或调整拉管后,要重新调整行程开关的位置。
6. 保养与常见问题
卡盘每天都要加注润滑脂,使用二硫化钼润滑脂,并清除卡爪和齿纹上的切屑。想让卡盘寿命更长,除了每天加注润滑脂,建议每周或定期拆下卡爪,彻底清洗滑道内的积垢。修整软爪时,建议使用修爪器(成型圈),让卡爪在夹紧状态下车削,位置与实际加工时一致。常见问题:
| 现象 | 常见原因 |
|---|---|
| 夹紧力不足 | 油脂不足、切屑和切削液进入卡盘、油压太低 |
| 重复装夹不同心 | 齿纹脏污、卡爪磨损、卡爪螺丝松动、软爪未重新车削 |
| 油缸或配油器漏油 | 密封件磨损 |
| 机床报未夹紧 | 更换卡爪后行程开关位置偏移 |
7. 选机重点
- 卡盘尺寸(6、8、10、12 英寸等)与工件直径是否匹配。
- 使用送料机时的最大棒料直径。
- 卡盘的夹紧力与最高转速。
延伸阅读:如何选择数控车床、询价前要准备的 8 项资料,或使用选机建议。需要为你的工件建议夹持配置?提交询价,我们会在 2 个工作日内回复。