Cấu tạo hệ thống kẹp phôi máy tiện CNC: mâm cặp thủy lực, ống kéo và xi lanh quay
Trên máy tiện CNC, phôi được kẹp bởi một hệ thống gồm ba phần: mâm cặp thủy lực ở đầu trục chính, ống kéo chạy xuyên qua lỗ trục chính, và xi lanh quay ở phía sau. Hệ thống này quyết định lực kẹp, độ chính xác khi kẹp lại, đường kính phôi thanh tối đa và cả an toàn khi máy chạy tốc độ cao.
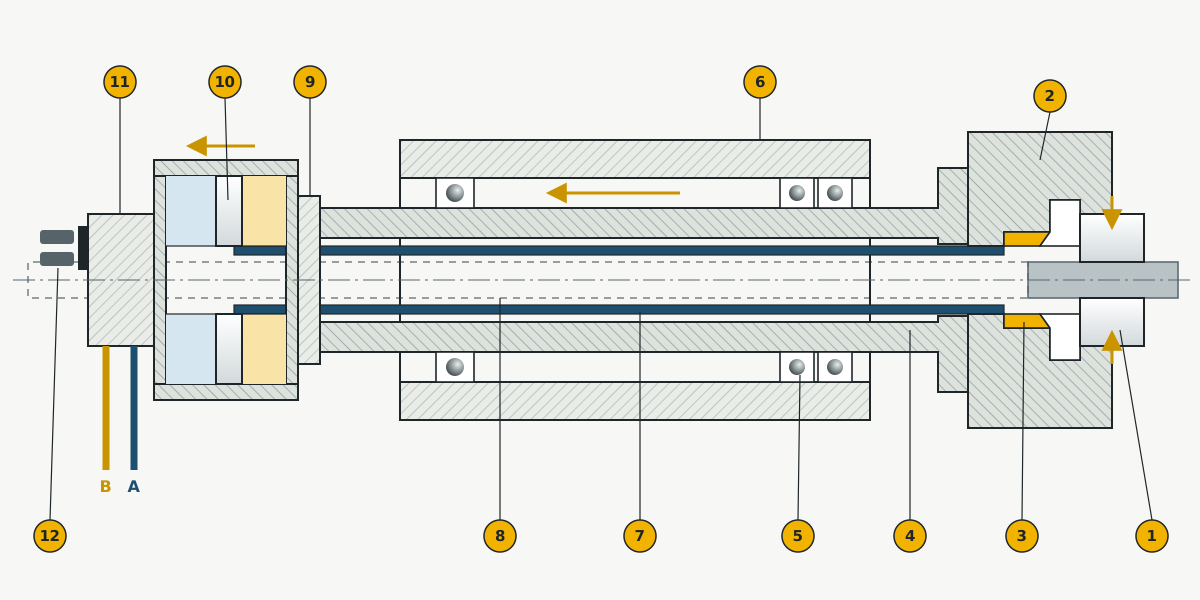
- Chấu kẹp
- Thân mâm cặp
- Chêm (bộ chuyển đổi lực dọc trục thành lực hướng tâm)
- Trục chính
- Ổ đỡ trục chính
- Ụ trục chính
- Ống kéo
- Lỗ trục chính (đường nét đứt là phôi thanh đi xuyên qua)
- Mặt bích nối xi lanh
- Piston của xi lanh quay
- Bộ phân phối dầu (đứng yên), cổng dầu A và B
- Công tắc kiểm tra hành trình
1. Ba bộ phận chính
Mâm cặp thủy lực (1–3) lắp ở đầu trục chính, trực tiếp kẹp phôi. Ống kéo (7) chạy xuyên qua lỗ trục chính, nối mâm cặp với xi lanh. Xi lanh quay (9–12) lắp ở đuôi trục chính và quay cùng trục chính; riêng bộ phân phối dầu (11) đứng yên, nối với trạm thủy lực qua hai ống dầu A và B.
2. Nguyên lý kẹp phôi
Quá trình kẹp phôi như sau:
- Dầu vào cổng B, đi vào buồng phía mâm cặp của piston (10).
- Piston di chuyển về phía sau và kéo ống kéo (7) theo.
- Ống kéo kéo chêm (3); mặt vát của chêm biến lực dọc trục thành lực hướng tâm.
- Các chấu (1) dịch vào tâm và kẹp chặt phôi.
Khi dầu vào cổng A, quá trình diễn ra ngược lại và chấu mở ra.
3. Mâm cặp rỗng và mâm cặp đặc
Chỉ mâm cặp rỗng kết hợp xi lanh rỗng mới cho phép phôi thanh đi xuyên qua toàn bộ trục chính (8), dùng với bộ cấp phôi thanh để gia công liên tục. Đường kính lỗ cho phôi thanh đi qua khác nhau tùy thiết kế của từng hãng; đường kính phôi thanh tối đa bị giới hạn bởi lỗ nhỏ nhất trong cả hệ: lỗ mâm cặp, đường kính trong của ống kéo hoặc lỗ xi lanh. Vì vậy, khi chọn máy, hãy xem thông số “đường kính phôi thanh tối đa”, không chỉ xem đường kính lỗ trục chính.
Mâm cặp đặc (đi với xi lanh đặc) không cho phôi thanh đi qua, nên không gia công được phôi thanh dài; thường dùng cho phôi rèn, phôi đúc hoặc phôi cắt sẵn theo từng chiếc.
4. Lực kẹp, áp suất và tốc độ quay
- Lực kẹp tăng theo áp suất dầu. Với chi tiết thành mỏng, nên giảm áp suất để tránh làm biến dạng phôi.
- Khi trục chính quay nhanh, lực ly tâm làm chấu văng ra ngoài, khiến lực kẹp thực tế giảm. Vì vậy cần tôn trọng tốc độ quay tối đa của mâm cặp, và cẩn thận hơn khi dùng chấu cao hoặc chấu nặng.
5. Thiết kế an toàn
- Nhiều xi lanh quay có van một chiều bên trong, giữ áp suất trong xi lanh khi mất áp suất cấp vào, giúp phôi không bị tuột ngay.
- Công tắc kiểm tra hành trình (12) xác nhận chấu đã kẹp hay đã mở; máy chỉ cho phép trục chính quay khi đã kẹp đúng.
- Sau khi thay chấu hoặc điều chỉnh ống kéo, cần chỉnh lại vị trí công tắc hành trình.
6. Bảo trì và lỗi thường gặp
Bôi mỡ cho mâm cặp mỗi ngày, dùng mỡ molybden disulfide (MoS₂), và vệ sinh phoi bám trên chấu, rãnh răng cưa. Để mâm cặp bền hơn, ngoài việc bôi mỡ mỗi ngày, nên tháo chấu hằng tuần hoặc định kỳ để vệ sinh kỹ cặn bẩn trong rãnh trượt. Khi tiện lại chấu mềm, nên dùng vòng định hình chấu (soft jaw forming ring) để chấu được kẹp và tiện ở đúng vị trí như khi gia công. Một số lỗi thường gặp:
| Hiện tượng | Nguyên nhân thường gặp |
|---|---|
| Lực kẹp yếu | Thiếu mỡ, phoi và dung dịch làm mát lọt vào mâm cặp, áp suất dầu thấp |
| Kẹp lại không đúng tâm | Rãnh răng cưa bẩn, chấu mòn, bu lông chấu lỏng, chấu mềm chưa tiện lại |
| Rò dầu ở xi lanh hoặc bộ phân phối | Phớt làm kín bị mòn |
| Máy báo chưa kẹp | Công tắc hành trình lệch vị trí sau khi thay chấu |
7. Lưu ý khi chọn máy
- Kích thước mâm cặp (6, 8, 10, 12 inch…) phù hợp với đường kính chi tiết.
- Đường kính phôi thanh tối đa, nếu dùng bộ cấp phôi.
- Lực kẹp và tốc độ quay tối đa của mâm cặp.
Xem thêm cách chọn máy tiện CNC, chuẩn bị yêu cầu báo giá hoặc dùng công cụ chọn máy CNC. Cần tư vấn cấu hình kẹp phôi cho chi tiết của bạn? Gửi yêu cầu báo giá, chúng tôi phản hồi trong 2 ngày làm việc.
Bạn đang tìm máy?
Gửi bản vẽ, vật liệu và sản lượng. Chúng tôi đề xuất máy phù hợp và gửi báo giá.
Yêu cầu báo giá