CNC 車床夾持系統結構:油壓夾頭、拉桿與迴轉油壓缸
CNC 車床上的工件,由一套夾持系統夾緊,它包含三個部分:主軸前端的油壓夾頭、穿過主軸孔的拉桿,以及主軸後端的迴轉油壓缸。這套系統決定夾持力、重複裝夾的精度、可通過的最大棒材直徑,以及高轉速運轉時的安全。
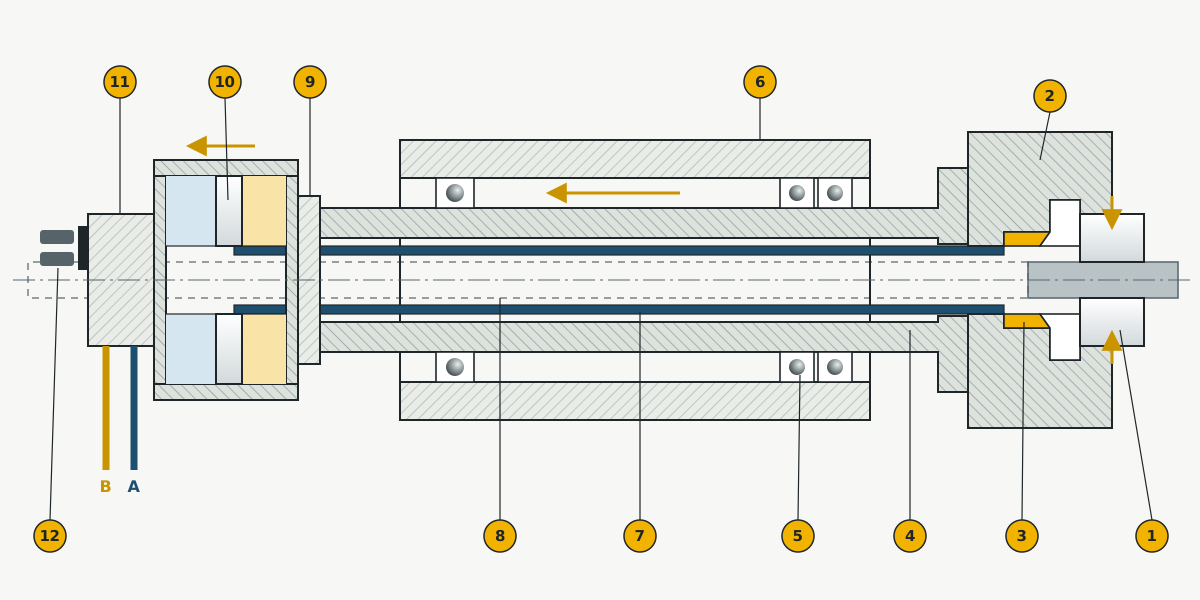
- 夾爪
- 夾頭本體
- 楔形套(把軸向力轉換為徑向力)
- 主軸
- 主軸軸承
- 主軸頭
- 拉桿(拉管)
- 主軸通孔(虛線為可穿過的棒材)
- 油壓缸連接盤
- 迴轉油壓缸活塞
- 配油器(不旋轉),A、B 油口
- 行程檢測開關
1. 三個主要部件
油壓夾頭(1~3)裝在主軸前端,直接夾住工件。拉桿(7)穿過主軸通孔,連接夾頭與油壓缸。迴轉油壓缸(9~12)裝在主軸後端,跟著主軸一起旋轉;只有配油器(11)不旋轉,透過 A、B 兩條油管接到油壓單元。
2. 夾緊原理
夾緊過程如下:
- 油從 B 口進入活塞(10)靠夾頭一側的油室。
- 活塞往後移動,帶動拉桿(7)往後拉。
- 拉桿拉動楔形套(3),楔形斜面把軸向力轉換為徑向力。
- 夾爪(1)往中心移動,夾緊工件。
油從 A 口進入時,動作相反,夾爪放鬆。
3. 中空與實心夾頭
只有中空夾頭搭配中空油壓缸,棒材才可以穿過整個主軸(8),搭配送料機連續加工。棒材通孔直徑依各廠商設計而不同,可通過的最大棒材直徑取決於整套系統中最小的孔:夾頭通孔、拉桿內徑或油壓缸通孔。因此選機時要看「最大棒材直徑」,而不只是主軸通孔。
實心夾頭(搭配實心油壓缸)無法讓棒材穿過,不能加工長棒料,多用於鍛件、鑄件,或預先切好的單件胚料。
4. 夾持力、壓力與轉速
- 夾持力隨油壓升高而增加。加工薄壁件時,應降低壓力,避免工件變形。
- 主軸高速旋轉時,離心力會把夾爪往外甩,實際夾持力會下降。因此要遵守夾頭的最高轉速,使用較高或較重的夾爪時更要注意。
5. 安全設計
- 許多迴轉油壓缸內建單向閥,在供油壓力消失時仍能維持油壓缸內的壓力,避免工件立刻鬆脫。
- 行程檢測開關(12)確認夾爪已夾緊或已放鬆;確認夾緊後,機台才允許主軸啟動。
- 更換夾爪或調整拉桿後,要重新調整行程開關的位置。
6. 保養與常見問題
夾頭每天都要上潤滑油脂,使用二硫化鉬油脂,並清除夾爪和齒紋上的切屑。想讓夾頭壽命更長,除了每天注油,建議每週或定期將夾爪拆下,徹底清洗滑道內的積垢。修整軟爪時,建議使用修爪器(成型圈),讓夾爪在夾緊狀態下車削,位置與實際加工時一致。常見問題:
| 現象 | 常見原因 |
|---|---|
| 夾持力不足 | 油脂不足、切屑和切削液進入夾頭、油壓太低 |
| 重複裝夾不同心 | 齒紋髒污、夾爪磨耗、夾爪螺絲鬆動、軟爪未重新車削 |
| 油壓缸或配油器漏油 | 油封磨耗 |
| 機台顯示未夾緊 | 更換夾爪後行程開關位置偏移 |
7. 選機重點
- 夾頭尺寸(6、8、10、12 吋等)與工件直徑是否匹配。
- 搭配送料機時的最大棒材直徑。
- 夾頭的夾持力與最高轉速。
延伸閱讀:如何選擇 CNC 車床、詢價前要準備的 8 項資料,或使用選機建議。需要為你的工件建議夾持配置?提交詢價,我們會在 2 個工作天內回覆。